Ngôn ngữ

 +86-15268315011

 Tiếng Anh
 中文简体
 tiếng Tây Ban Nha
 русский
Nhiệt độ xử lý SEPS: Tại sao 180-230°C lại phù hợp với nhựa Styrene-EP-Styrene
SEPS, viết tắt của styrene-ethylene-propylene-styrene, nằm ở đầu hiệu suất cao của họ copolyme khối styrenic và nó hoạt động hoàn toàn khác trong thùng so với họ hàng chưa bão hòa của nó. Hãy hỏi bất cứ ai chạy nó hàng ngày và bạn sẽ nghe thấy những con số tương tự được lặp lại: giữ nhiệt độ tan chảy trong khoảng từ 180 đến 230°C. Quy tắc đó không phải là quy tắc ngón tay cái được sao chép từ một cuốn sổ tay cũ. Nó xuất phát từ cách khối giữa bão hòa mềm ra, cách các khối cuối polystyrene giải phóng độ bám của chúng và khoảng trống nhiệt mà polyme có trước khi bắt đầu xuống cấp.
Hướng dẫn này giải thích lý do đằng sau cửa sổ, điều gì xảy ra ở hai bên cửa sổ và cách biến 180-230°C thành cài đặt thực tế cho các dây chuyền ép đùn, ép phun và ép màng hoặc thổi.
Hiểu về Polymer đằng sau những con số
SEPS bắt đầu hoạt động như một chất đồng trùng hợp khối styrene-isoprene-styrene. Quá trình hydro hóa làm bão hòa khối giữa isopren và biến nó thành đoạn cao su ethylene-propylene, loại bỏ gần như toàn bộ liên kết đôi carbon-carbon khiến SIS dễ bị tổn thương bởi nhiệt, oxy và tia cực tím. Những gì còn lại là vật liệu hai pha: các miền polystyrene cứng hoạt động như các liên kết ngang vật lý và khối giữa bằng cao su mềm cung cấp độ đàn hồi.
Cấu trúc đó giải thích nhiệt độ xử lý. Bên dưới sự chuyển tiếp thủy tinh của các miền polystyrene, khoảng 100°C, polyme hoạt động giống như một loại cao su liên kết ngang - nó mềm ra nhưng không chảy. Dòng chảy tan chảy thực sự cần đủ năng lượng nhiệt để nới lỏng các miền polystyrene theo thứ tự và ở cấp độ thương mại thông thường, nhiệt độ đó đạt gần 170-180°C. Ngoài ra, độ nhớt giảm đều đặn, đó là lý do tại sao 180°C là mức sàn thực tế và 230°C là mức trần thực tế.
Tại sao 180°C đến 230°C lại trở thành ngưỡng nhiệt độ thực tế
Chạy SEPS dưới 180°C và rất khó bỏ qua các triệu chứng: gel không tan chảy, bề mặt thô ráp và xỉn màu, mô-men xoắn trục vít cao, áp suất tan chảy trôi và các đường hàn yếu trong các bộ phận đúc. Đơn giản là polyme không đủ lỏng để lấp đầy khuôn hoặc khoang một cách đồng đều và không có áp suất tăng thêm nào có thể bù đắp cho sự tan chảy chưa hoàn toàn giãn ra.
Ở đầu bên kia của phạm vi, việc vượt quá 230°C sẽ bắt đầu tốn kém hơn mức thu được. Quá trình phân hủy do oxy hóa nhiệt tăng tốc, gel và đốm đen xuất hiện, màu sắc chuyển sang màu vàng và mùi cháy nhẹ có thể phát triển - một dấu hiệu rõ ràng cho thấy nhiệt độ và thời gian lưu trú đang có tác dụng chống lại bạn. Khối giữa bão hòa dễ ổn định hơn nhiều so với liên kết đôi trong SIS, nhưng nó không tránh khỏi.
Giữa các giới hạn đó, 190-215°C là nơi hầu hết các đường lắng xuống. Nó đủ nóng để nóng chảy đồng đều và áp suất ổn định, nhưng cũng đủ mát để duy trì độ bền nóng chảy mà quá trình ép đùn và đúc thổi phụ thuộc vào.
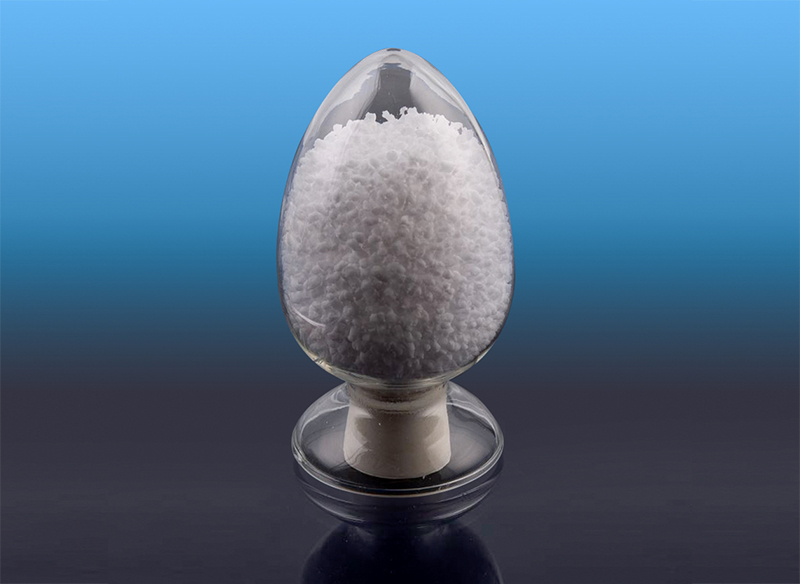
 Chất đồng trùng hợp khối Styren-Isopren đã hydro hóa (SEP(S)) Dòng Zhongli SEP là các copolyme khối (styrene-ethylene/propylene) được tổng hợp với styrene và isoprene dưới dạng monome. Nó có thể được chia thành các loại tuyến tính và sao... Xem sản phẩm →
Điều gì xảy ra ở mỗi dải nhiệt độ
Coi 180-230°C như một con số phẳng sẽ không đạt được mục đích. Độ nhớt, độ bền nóng chảy và chất lượng bề mặt đều thay đổi có thể đo lường được trong khoảng đó và quá trình bạn chạy sẽ quyết định vị trí bên trong nó.
| Nhiệt độ nóng chảy | Hành vi tan chảy | Quy trình phù hợp nhất |
|---|---|---|
| 180-190°C | Độ nhớt cao nhất, độ tan chảy mạnh nhất | Đùn hồ sơ, đúc thổi, tấm |
| 190-205°C | Dòng chảy cân bằng và độ tan chảy | Hợp chất, màng đúc, chất kết dính nóng chảy |
| 205-230°C | Độ nhớt thấp nhất, làm đầy nhanh nhất | Ép phun, các bộ phận có thành mỏng, dây chuyền tốc độ cao |
Bảng này là một bản đồ bắt đầu chứ không phải là một toa thuốc. Hàm lượng nghiền lại, độ giãn dầu và trọng lượng phân tử đều sẽ tác động đến mức tối ưu, thường từ 5 đến 10 độ theo cả hai hướng.
Dịch cửa sổ sang cài đặt máy
Đùn
Trên đường trục vít đơn, biên dạng điển hình là 150-170°C tại điểm cấp liệu, 180-200°C tại vùng nén và 190-215°C tại vùng đo sáng và khuôn. Giữ khuôn mát hơn một chút so với vùng thùng cuối cùng khi độ hoàn thiện bề mặt đóng vai trò quan trọng và tin cậy vào số đo áp suất nóng chảy hơn điểm đặt trên bảng điều khiển.
ép phun
Thùng thường chạy ở nhiệt độ 200-230°C, với vòi phun ở 205-225°C và khuôn ở nhiệt độ từ 20 đến 50°C. Thành mỏng và đường dẫn dòng chảy dài là lựa chọn hàng đầu của phạm vi; các phần dày được phục vụ tốt hơn ở 205-215°C, trong đó lực cắt thấp hơn giúp kiểm soát ứng suất bên trong và độ co ngót.
Đúc thổi và phim
Dòng Paris và phim thích 185-205°C. Độ nóng chảy quan trọng hơn dòng chảy ở đây, và nhiệt độ trên 210°C thường mang lại thông lượng nhanh hơn nhưng phải trả giá bằng sự ổn định và giảm độ giãn của bong bóng.
Đọc lưu biến để xác nhận cửa sổ
SEPS có khả năng làm mỏng lực cắt mạnh, có nghĩa là độ nhớt đo được trong thử nghiệm mao dẫn lực cắt thấp rất khác so với độ nhớt thực tế của vít. Một cách tiếp cận thực tế là tăng nhiệt độ theo từng bước 5°C và ghi lại áp suất nóng chảy ở đầu ra không đổi. Đầu cửa sổ, áp suất giảm nhanh theo từng bước. Một khi mức giảm giảm xuống còn vài phần trăm, lượng nhiệt tăng thêm sẽ thu được rất ít và chỉ làm giảm giới hạn an toàn. Sự phồng lên của khuôn và sự bắt đầu của vết nứt tan chảy kể cùng một câu chuyện: chúng co lại khi sự tan chảy giãn ra, sau đó ngừng cải thiện khi bạn đã vượt qua phần hữu ích của đường cong.
SEPS so sánh với SBS và SEBS như thế nào
Cả ba loại đều có chung khối cuối bằng polystyrene, vì vậy sự khác biệt đến từ khối giữa. Trên phạm vi rộng hơn chất đồng trùng hợp khối hydro hóa phạm vi, logic xử lý tương tự sẽ được áp dụng với các số khác nhau được đính kèm.
- SBS không bão hòa và xử lý nhiệt độ thấp hơn nhiều, thường là 150-200°C, nhưng liên kết đôi của nó hạn chế độ ổn định nhiệt và tia cực tím.
- SEBS mang khối giữa ethylene-butylene bão hòa và hoạt động thoải mái ở nhiệt độ khoảng 190 đến 240°C.
- SEPS sử dụng khối giữa ethylene-propylene bão hòa và nằm ở nhiệt độ 180-230°C, mang lại khả năng hấp thụ dầu tốt hơn, mật độ thấp hơn và độ trong cao hơn SEBS trong nhiều công thức mềm.
Trong thực tế, sự lựa chọn thường phụ thuộc vào đặc tính hoàn thiện hơn là nhiệt độ, bởi vì SEPS có xu hướng giành chiến thắng ở những nơi chịu tải dầu, độ trong suốt hoặc cảm giác chạm mềm mại quan trọng nhất.
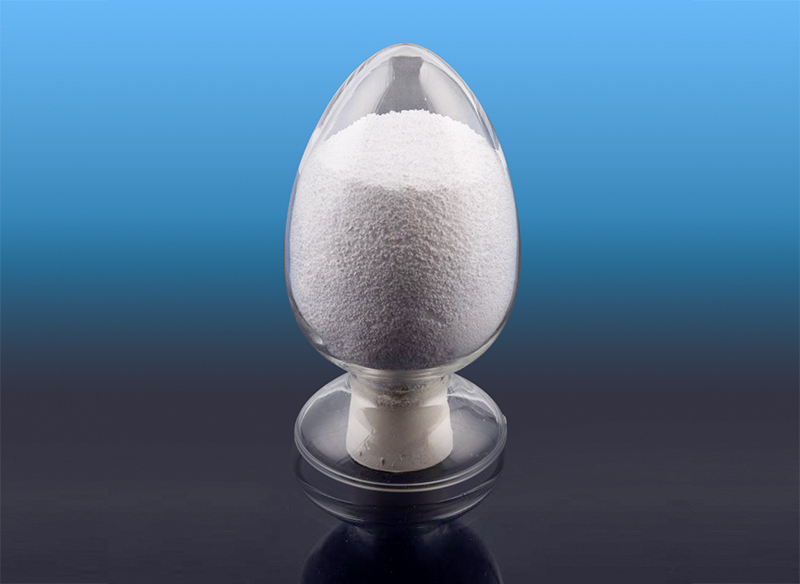
 Chất đồng trùng hợp khối Styren-Butadien đã hydro hóa (SEBS) Chất đồng trùng hợp khối styrene-butadiene hydro hóa Zhongli là một chất đàn hồi nhựa nhiệt dẻo được điều chế bằng quá trình hydro hóa dựa trên Zhongli SBS. Nó có những đặc tính tuyệt vời như... Xem sản phẩm →
Các vấn đề thường gặp và cách khắc phục nhiệt độ có hiệu quả
- Bề mặt thô ráp, không tan chảy hoặc có thể nhìn thấy gel — nâng hai vùng thùng cuối cùng lên 5-10°C và kiểm tra xem họng cấp liệu có bị bắc cầu hay không.
- Màu vàng hoặc mùi cháy nhẹ - giảm xuống 10°C, rút ngắn thời gian lưu và xác nhận vít không bị kẹt vào van đóng.
- Đốm đen hoặc đốm xuống cấp - tẩy kỹ; những điều này thường trỏ đến vật liệu cũ nằm trong vùng chết hơn là điểm đặt hiện tại.
- Đường hàn yếu hoặc đường hàn ngắn — nâng vòi phun và vùng phía trước lên 5°C trước khi chạm vào áp suất hoặc tốc độ phun.
- Khuôn nở quá mức hoặc parison không ổn định - hạ thấp nhiệt độ nóng chảy một chút và kiểm tra lại quá trình hạ nhiệt và làm mát.
Các quy tắc thực hành để xử lý SEPS ổn định
- Bắt đầu ở nhiệt độ gần 195-200°C và điều chỉnh theo các bước 5°C, ghi lại mọi thay đổi theo áp suất tan chảy và chất lượng bề mặt.
- Giữ thời gian cư trú ngắn; chất nóng chảy nằm trong thùng còn tệ hơn chất nguội liên tục chuyển động.
- Làm khô nhựa khi nó được bảo quản trong điều kiện ẩm ướt, đặc biệt đối với công việc tạo màng và chất kết dính.
- Làm sạch giữa các lớp bằng polyolefin hoặc hợp chất tẩy thương mại thay vì dựa vào mẻ tiếp theo để làm sạch dây chuyền.
- Ghi lại các cài đặt hoạt động — cấp độ, độ ẩm, tỷ lệ nghiền lại và tốc độ vít — để lần chạy tiếp theo bắt đầu từ một điểm đã biết.
Lựa chọn lớp và hỗ trợ kỹ thuật
Trọng lượng phân tử, hàm lượng styrene và độ giãn nở dầu đều di chuyển ở mức tối ưu, do đó, cùng một khoảng nhiệt độ 180-230°C có thể mang lại cảm giác rộng rãi cho loại này và chặt chẽ cho loại khác. Các loại có trọng lượng phân tử cao hơn thường muốn nửa trên của phạm vi chảy trong khi giữ nửa dưới để có độ bền nóng chảy; cấp dầu mở rộng chảy sớm hơn và chịu được nhiệt độ mát hơn. Trường hợp SEPS được sử dụng trong sửa đổi nhựa , nhiệt độ hỗn hợp cũng phải tôn trọng chất mang polyolefin, chất mang này thường kéo điểm đặt thực tế về phía 200-215°C.
Tính nhất quán là yếu tố giữ cho cửa sổ đó ổn định từ lô này sang lô khác. Công nghệ vật liệu tổng hợp Chiết Giang Zhongli tiến hành sản xuất SEPS và copolyme khối hydro hóa trên hệ thống điều khiển Yokogawa DCS, với tám bước kiểm tra giữa nạp và gửi nguyên liệu thô, do đó trọng lượng phân tử và cấu trúc khối nằm trong phạm vi thiết kế mà cài đặt nhiệt độ của bạn đã được xây dựng xung quanh.
Giữ nhiệt độ tan chảy trong khoảng từ 180 đến 230°C, ở gần giữa dải đó trừ khi một quy trình cụ thể yêu cầu khác và để áp suất tan chảy cũng như chất lượng bề mặt cho bạn biết liệu cài đặt có phù hợp hay không. Cửa sổ đủ rộng để làm việc thoải mái — mẹo là biết điểm và đường của bạn muốn ở đâu bên trong cửa sổ.